 东莞市鑫大昌五金制品有限公司
专业锌铝合金压铸厂家:模具开发+压铸加工一体化,快交期保品质
 东莞市鑫大昌五金制品有限公司
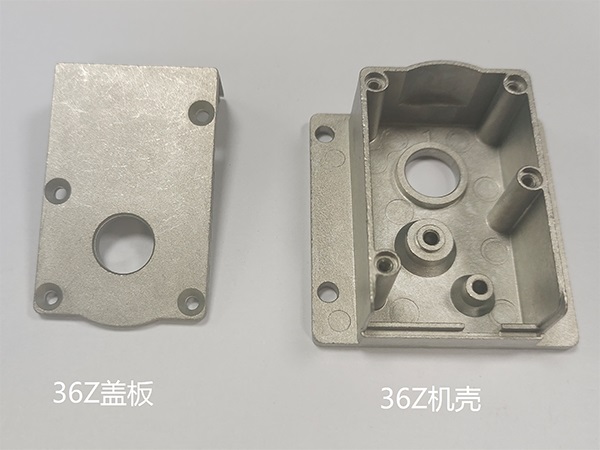
新项目开模前,工程师经常在锌合金与铝合金之间犹豫:两者都能做复杂薄壁件,外观与结构性能却各有侧重。东莞市鑫大昌五金制品有限公司做锌铝合金压铸与模具开发一体化,产品覆盖小微齿轮箱体、无刷电机座、转轴压铸件、摄像头底座等,选材判断一般从密度、表面处理与使用工况三方面入手。
一、材料特性的差异
锌合金密度约 6.6 至 6.7 g/cm³,是铝合金的 2.5 倍左右,压铸温度低(约 400℃ 至 430℃),流动性好,适合薄壁、细节丰富的精密小件,压铸后尺寸稳定性好,模具寿命也相对更长。铝合金密度约 2.7 g/cm³,质量轻、导热好,压铸温度约 620℃ 至 680℃,适合需要散热的结构件。强度方面,常用3号锌合金的抗拉强度与部分压铸铝合金相近,但锌合金在高温环境下会发生蠕变,长期工作温度一般不宜超过 100℃ 至 120℃。
二、按表面处理与外观需求选
需要电镀、做高光泽外观面的零件,锌合金是常见选择,电镀附着力与表面致密性好,美妆仪器外壳、智能锁面板多用锌合金。铝合金表面处理以阳极氧化、喷涂为主,电镀难度较大。散热部件、需要轻量化的运动结构,优先考虑铝合金;配重块、需要手感与分量的小件,锌合金反而合适。
三、成本要看全流程
锌合金压铸温度低,模具热负荷小、寿命更长,单位零件的模具摊销较低;铝合金材料单价按重量计更低,但熔炼能耗与模具损耗高。整机层面还要算上后加工:锌合金件易切削,铝合金件切削性能同样良好,差异主要体现在表面处理工序。同一车间切换锌、铝两种合金生产时,还需注意熔炉与压室的清洁切换,避免混料影响成分。开模前建议按零件重量、壁厚与表面要求做全流程比价,而不是只比材料单价。
四、关于鑫大昌五金
鑫大昌五金创立于 2017 年,厂房面积 2500 余平方米,位于东莞樟木头,从事锌铝合金压铸与模具开发,产品包括小微齿轮箱体(牙箱)、无刷电机支架、转轴压铸件、手机摄像头底座、智能锁固定座等,可提供模具开发到压铸加工的一体化配套。
问:锌合金压铸件能用在中高温环境吗? 答:锌合金长期工作温度一般不宜超过 100℃ 至 120℃,高温下会发生蠕变与时效变化。发动机周边等高温部位建议选铝合金或做结构优化。
问:锌合金件和铝合金件哪个更适合电镀? 答:锌合金压铸件组织致密、电镀工艺成熟,外观件电镀多选锌合金;铝合金电镀前处理复杂,通常采用阳极氧化或喷涂。
问:同一产品可以部分锌合金、部分铝合金吗? 答:可以。常见做法是外观与手感件用锌合金、散热与承力件用铝合金,连接处通过螺牙、铆接或胶接过渡。